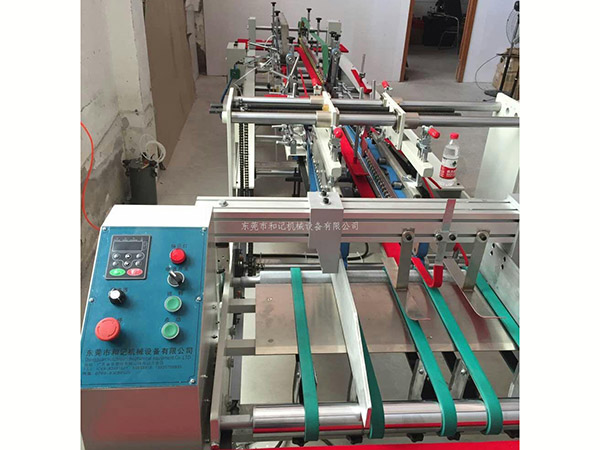
?膠盒折邊機是用于PVC、PET、PP、APET等塑料膠盒折邊與壓合成型的專業設備,廣泛應用于日化、服裝、禮品等行業的塑料膠盒生產。所以說,
膠盒折邊機的折邊邊型可以調整修改,調整方法需結合設備類型和邊型需求,通過調節關鍵部件或更換模具實現,以下是具體說明:
?
一、常見折邊邊型及調整原理
直角折邊(90°)
調整方法:通過設備控制面板設置折邊板旋轉角度為90°,或調整折邊模具的行程。
驗證:用廢料試折,測量角度誤差(允許±0.5°),直至符合要求。
圓角折邊
調整方法:
錘頭與膠頭距離:確保錘頭與膠頭距離極近(約1毫米,避免碰撞),通過調節膠頭螺絲(松白色螺帽,頂黑色螺絲)移動膠頭位置。
配件更換:若錘片或膠頭磨損嚴重,需更換新件后再調整位置。
驗證:試折后檢查圓角是否光滑,無褶皺或斷裂。
異形折邊(如M型、N型)
調整方法:需更換專用折邊模具或調整折邊條扭轉角度(如第三折邊條扭轉180°實現M型折邊)。
驗證:通過試折紙盒或塑料片,檢查異形邊型是否符合設計要求。
二、調整步驟與注意事項
操作前準備
設備慢速運行:調整邊型時需保持設備低速運行,避免高速導致調整失誤或配件損壞。
安全防護:穿戴防護手套、護目鏡,防止調整過程中被移動部件夾傷。
關鍵部件調節
折邊板角度:通過控制面板或手動旋鈕調整折邊板旋轉角度,適用于直角或斜角折邊。
折邊模具更換:若需異形邊型,需拆卸原有模具并安裝對應型號的模具,確保模具與設備兼容。
壓腳與錘頭距離:調節壓腳螺絲(松螺帽后移動螺絲)使壓腳靠近錘頭,適用于圓角或精細折邊。
試折與驗證
廢料測試:用與生產相同的材料(如PVC、PET)進行試折,檢查邊型是否符合要求。
參數微調:根據試折結果,通過控制面板或手動旋鈕微調角度、壓力等參數,直至邊型穩定。
生產監控
定期抽檢:每生產10-20個膠盒,抽檢折邊質量(如角度、邊緣平整度),發現問題立即停機調整。
異常處理:若折邊出現回彈、開裂或壓痕,需調整壓力、速度或更換配件(如硅膠墊)。
三、不同設備的調整差異
全自動膠盒機
優勢:通過PLC控制系統一鍵設置邊型參數,支持快速換型。
調整:在控制面板輸入目標邊型參數(如角度、行程),設備自動完成調整。
半自動/手動折邊機
優勢:靈活性高,適合小批量或定制化生產。
調整:需手動調節折邊板、模具或壓腳位置,操作需經驗支持。