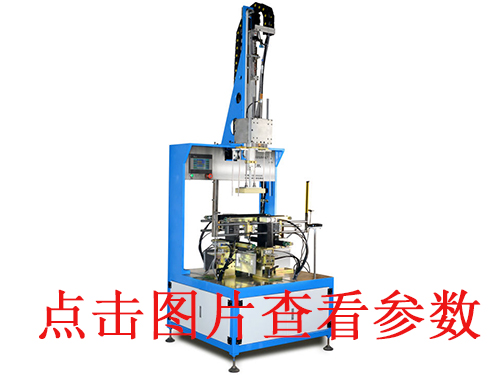
?膠盒折邊機是用于PVC、PET、PP、APET等塑料膠盒折邊與壓合成型的專業設備,廣泛應用于日化、服裝、禮品、食品等行業的包裝生產。那么,當
膠盒折邊機出現折邊壓頭問題時,可按以下步驟處理:
??
一、問題診斷
折邊不緊密或存在波紋:可能是壓頭與托盤間距過大、壓頭磨損或直徑過大、托底盤上部磨損或彈簧失靈、托底盤支撐不穩或端面與壓頭不完全平行等原因導致。
折邊損傷:可能是卷邊輥輪定時不好或位置過高、壓頭磨損、二道輥輪靠得太緊或彈簧壓力過大等原因導致。
折邊產生“快口”:可能是卷邊輥輪相對于壓頭的位置過高、壓頭位置過低或它和托盤間距過小、二道輥輪彈簧壓力太大、接縫焊錫過多、托盤壓力太大等原因導致。
二、處理措施
調整壓頭與托盤間距:根據膠盒的厚度和材質,適當調整壓頭與托盤之間的間距,確保折邊緊密且無損傷。
檢查并更換壓頭:若壓頭磨損或直徑過大,應及時更換新的壓頭,以保證折邊質量。
調整托底盤和彈簧:檢查托底盤是否磨損或彈簧是否失靈,如有需要,進行更換或調整,確保托底盤支撐穩定且與壓頭平行。
優化卷邊輥輪設置:檢查卷邊輥輪的定時和位置,確保其與壓頭配合良好,避免折邊過程中出現損傷或“快口”現象。
控制接縫焊錫量:在焊接過程中,控制接縫焊錫的量,避免過多導致折邊時產生“快口”。
三、預防措施
定期維護保養:定期對膠盒折邊機進行維護保養,包括清潔設備、檢查緊固螺釘是否松動、潤滑活動部位等,確保設備處于良好狀態。
規范操作:操作者應熟悉設備的性能和結構,按照操作規程進行操作,避免超性能使用或違規操作導致設備損壞或折邊質量問題。
選用優質材料:選用質量可靠的膠盒材料和壓頭等易損件,減少因材料問題導致的折邊質量問題。